

Häzirki zaman metal önümçiliginde, esasanam awtoulag, öý enjamlaryny öndürmek we gurluşyk ýaly pudaklarda,Kondensator energiýa saklaýjy kebşirleýji maşyngalvanizli polat polotnolary ýokary netijeliligi we durnuklylygy sebäpli kebşirlemekde möhüm rol oýnaýar. Şeýle-de bolsa, galvanizli polatdaky sink gatlagy ýokary temperaturada elektrod materialy (Hrom Zirkonium mis ýaly) bilen aňsat erginler bolup, elektrodyň ujunyň çalt könelmegine we hapalanmagyna sebäp bolýar.
Bu kebşirlemegiň hiline we enjamlaryň işleýiş möhletine gönüden-göni täsir edýär. Şonuň üçin kebşirleýiş işiniň durnuklylygyny we yzygiderliligini üpjün etmek üçin yzygiderli we takyk elektrod hyzmaty möhümdir.
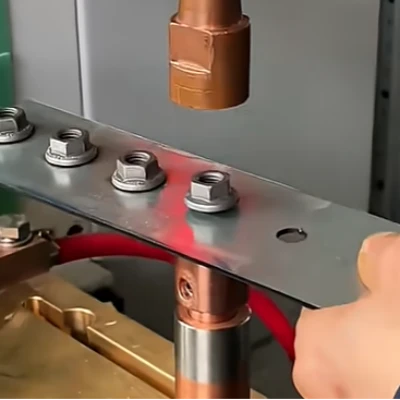
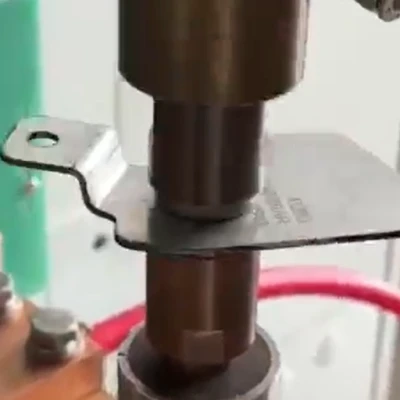
Bu gollanma, galvanizli materiallary gaýtadan işlenende CD elektro kebşirleýjiler üçin amaly elektrod geýmek usullary we tehniki hyzmat strategiýalary barada giňişleýin syn berýär. Tehniki işgärlere standart tehniki hyzmat proseduralaryny döretmäge, elektrodyň ömrüni ep-esli uzaltmaga we ýokary - ýokary hilli kebşirleýiş gurallaryny yzygiderli öndürmäge kömek etmegi maksat edinýär.
I. Elektrodly geýinmegiň tertibi: Geometrik takyklygy üpjün etmek
Elektrod geýimi, elektrodyň ujunyň geometriýasyny dikeltmek, ýerüsti hapalaýjylary aýyrmak we garyndy gatlaklaryny ýok etmek üçin esasy prosesdir. Takyk geýinmek usuly kebşäniň hilini kepillendirmek üçin esas bolup durýar.
1. Howpsuzlygy taýýarlamak we elektrodyň fiksasiýasy
Islendik tehniki işe başlamazdan ozal howpsuzlyk iň esasy prinsipdir.
- Elektrik toguny kesmek we izolýasiýa:CD kebşirleýjiniň esasy tok üpjünçiligi düýbünden kesilmeli we enjamyň tötänleýin başlamagynyň öňüni alyp, enjamyň nol - energiýa ýagdaýynda bolmagyny üpjün etmek üçin duýduryş belgisi goýulmalydyr.
- Elektrodyň ýerleşişi:Geýim guralynyň oňat ýerleşdirilmegine mümkinçilik berýän ýokarky we aşaky elektrodlary degişli boşlukda düzeltmek üçin enjamyň "howa klapany" ýa-da el bilen işlemek.
- Gurallaryň kalibrlemesi:Geýinmek guralynyň elektrod oky bilen berk koaksial deňleşmegini üpjün etmek üçin ýöriteleşdirilen elektrod geýim enjamlaryny we gurallaryny ulanyň. Burç takyklygy deň däl könelmegiň we assimetrik aragatnaşygyň öňüni almak üçin açardyr.
2. Takyk elektrod maslahat geýim usullary
Elektrod ujunyň profilini (meselem, tekiz, gümmez ýa-da konus) saklamalysimmetrik we yzygiderlibirmeňzeş dykyzlygy we basyş paýlanyşyny üpjün etmek.
| Elektrodyň tertibi | Maslahat berilýän geýim guraly | Esasy iş nokatlary | |
| 1 | Tekiz elektrod | Gorizontal faýl ýa-da tekiz geýim | Depressiýalaryň ýa-da protruslaryň döremeginden gaça durup, uçuň üstüniň ajaýyp tekiz bolmagyny üpjün etmek üçin gorizontal garşylykly resminama hereketini ulanyň. |
| 2 | Gümmezli elektrod | Kontury üweýji gural (Specialöriteleşdirilen kesiji) | Geýim guralyny yzygiderli egrilik radiusyna ýetmek üçin durnukly aragatnaşyk meýdanyny üpjün etmek üçin elektrod oky boýunça birmeňzeş öwrüň. |
| 3 | Konik elektrod | Burç geýimçisi | Geýim burçuny berk gözegçilikde saklaň, burçlaryň biri-birine gabat gelmezligi sebäpli aragatnaşygyň pes bolmagy üçin iki elektrodyň gabat gelmegini üpjün ediň. |
Geýinmek wagtynda gural hemişe elektrod oky boýunça birmeňzeş aýlanmalydyr. Kebşirleýiş hiliniň peselmeginiň esasy sebäbi bolan asimmetrik eşik nagyşlaryndan gaça durmak üçin gözegçilik edilýän hereket zerurdyr.
3. Gözegçilik edilýän materiallary aýyrmak we çalyşmak ülňüleri
Elektrodyň geýilmegi, materialyň aýrylmagyny öz içine alýar, şonuň üçin elektrodyň ömrüni ýokarlandyrmak üçin çykarylan mukdar berk gözegçilikde saklanmalydyr.
- Leeke - Pass aýyrmagyň çägi:Bir eşikde aýrylan materialy elektrodyň diametriniň 5% -ine çenli çäklendirmek maslahat berilýär. Artykmaç geýinmek elektrodyň sarp edilmegini çaltlaşdyrýar.
- Hrom sirkonium mis (Cr {{0} r Zr - Cu) çalyşma standarty:Cr {{0} r Zr {{1} u Cu, kebşirlemek üçin iň köp ýaýran elektrod materialy. Senagat ülňüleri, geýinmegi sebäpli ujunyň diametri 20% azalanda elektrodyň çalşylmagyny teklip edýär. Mysal üçin, diametri 12,8 mm çenli azalanda 16 mm diametrli elektrod çalşylmalydyr.
- Resminamalar we çaklama:Geýim siklini we materialy aýyrmagyň mukdaryny her gezek hasaba almak üçin jikme-jik tehniki resminama ulgamyny dörediň. Bu maglumatlar, öňünden aýdylýan tehniki meýilnamany düzmek we elektrody çalyşmagyň tertibine takyk baha bermek üçin möhümdir.
4. Post {{1} Post Geýinmek üçin aragatnaşyk nusgasyny barlamak
Geýinenden soň, basyşyň we tokyň birmeňzeş geçirilip bilinjekdigi üçin elektrod ujunyň aragatnaşyk ýagdaýy barlanmalydyr.
- Uglerod kagyzy bilen aragatnaşyk synagy:Aragatnaşyk nagşyny barlamak üçin ýokarky we aşaky elektrodlaryň arasynda uglerod kagyzy ýa-da pressure- duýgur filmi ulanyň.
- Birligi barlamak:Neşiriň birmeňzeş we doludygyny, hiç hili boşlugyň ýa-da düzgünsizligiň bardygyny barlaň. Islendik - birmeňzeş yz, elektrodyň nädogry ýa-da profil kemçiliklerini görkezýär.
- Faceüz diametri bilen habarlaşyň:Aragatnaşyk ýüzüniň diametri kebşirlenýän materialyň galyňlygy bilen kesgitlenmeli. Adatça, kontakt ýüzüniň iň amatly diametri materialyň galyňlygyndan 3-5 esse bolmaly. Mysal üçin, 1,0 mm galyňlykdaky kagyzy kebşirlände, ýeterlik ölçegli kebşirleýjiniň emele gelmegini üpjün etmek üçin elektrod kontakt meýdanynyň diametri 3.0 bilen 5.0 mm aralygynda gözegçilik edilmelidir.
II. Elektrodyň ömrüni uzaltmak we öňüni alyş tehniki strategiýalary
Galvanizli polatdan kebşirlemekde esasy kynçylyk, sink gatlagy ýokary temperaturada mis elektrod bilen pes - ereýän - nokat garyndysyny emele getirýän "ýapyşmak" ýa-da "ýelmemek" bolup, elektrodyň ömrüni çalt gysgaldýar. Aşakdaky strategiýalar bu meseläni düýpgöter çözmek üçin düzülendir.
1. Hesapyşmagyň öňüni almak we ýerüsti bejermek
- Anti {{0} ick taýak örtügi:Grafit emulsiýasy ýaly - taýak örtügini elektrodyň ujuna ulanmak elektrodyň üstüni netijeli gorap biler, sinkiň iş böleginden geçirilmegini azaldyp biler we geýim siklini ep-esli uzaldyp biler.
- Yzygiderli arassalaýyş sikli:Hatda - taýak örtükleri bilen hem önümçilik şertlerine baglylykda her 50-100 kebşirleýiş siklinde elektrodyň üstüni çalt arassalamaly.
- Arassalaýjy gural saýlamak:Elektrodyň üstündäki oksidleri we sink ergin galyndylaryny ýuwaşlyk bilen aýyrmak üçin mis çotgasy ýa-da inçe abraziw (inçe çäge kagyzy ýa-da ýöriteleşdirilen arassalaýyş bloky) ulanyň. Bellik: Arassalamak elektrodyň geometriýasyny üýtgetmän ýerine ýetirilmelidir.
2. malylylyk dolandyryşy we sowadyş ulgamyny optimizasiýa
Elektrodyň temperaturasy ýelme we köneliş tizligine täsir edýän möhüm faktor. Netijeli sowadyş ulgamy, elektrodyň ömrüni uzaltmakda iň möhüm faktor.
- Elektrodyň temperaturasyna gözegçilik:Elektrodyň ujunyň temperaturasy 80 derejeden aşakda saklanmalydyr. Artykmaç temperatura sink {{2} er mis erginleriniň emele gelmegini çaltlaşdyrýar we elektrodyň çalt işlemegine sebäp bolýar.
- Sowadyjy suw temperatura standarty:Sowadyjy suwuň çykyş temperaturasyna iň amatly 15 gradusdan 25 dereje aralygynda gözegçilik etmek maslahat berilýär.
- Sowadyjy ulgamyň hyzmaty:Sowadyjy suw akymynyň tizligini we hilini yzygiderli barlaň, sowadyş liniýalarynyň bökdençliklerden we syzmalardan halas bolmagyny üpjün ediň. Elektrodyň içinden ýylylygyň çalt daşalmagyny üpjün etmek üçin suw akymynyň tizligi ýeterlik bolmaly.
- Spatter aýyrmak:Her çalşyk gutarandan soň, optimal elektrik geçirijiligini üpjün etmek we lokal gyzgynlygyň öňüni almak üçin elektrodlaryň we gurallaryň töweregindäki dökülen ýataklary düýpli aýyryň.
3. Paýlamak we aýlamak usullary geýiň
Geýimiň meýilleşdirilen paýlanyşy elektrod materialyny has köp ulanyp biler.
- Yzygiderli aýlanmak:Upperokarky we aşaky elektrodlaryň ýagdaýlaryny wagtal-wagtal aýlamak maslahat berilýär. Upperokarky we aşaky elektrodlar dürli temperaturany we basyş paýlanyşyny öz içine alýandygy sebäpli, aýlanma könelmegi deňleşdirýär we umumy hyzmat möhletini uzaldýar.
- Meýilleşdirilen çalyşma:Elektrodyň doly näsazlygyna garaşman, meýilleşdirilen elektrod jübütini çalşyň. Geýim nagyşlaryna gözegçilik ediň we tizlenýän ýa-da adaty bolmadyk eşik derejesi görülse derrew goşulyň ýa-da çalşyň.
III. Adaty elektrod näsazlyklarynyň näsazlyklaryny düzetmek we çözmek
Hakyky önümçilikde, elektrod näsazlyklary köplenç aşakdaky görnüşlerde ýüze çykýar, maksatly näsazlyklary düzetmegi we çözmegi talap edýär.
| Nädogry alamat | Mümkin sebäp | Çözgüt | |
| 1 | Asimmetrik eşik | Gurluşyň durnuksyzlygy, iş bölekleriniň deňleşmegi, - koaksial elektrod gurnamasy. | Elektrod gurallaryny barlaň we berkidiň; re - geýeniňizden soň koaksial deňlemäni kalibrläň; ýokarky we aşaky elektrodlaryň arasynda kebşirleýiş basyşynyň paýlanyşynyň yzygiderlidigini barlaň. |
| 2 | Geýinenden soň dökülýän meseleler | Geýinmek guraly gaty gödek, netijede ýokary elektrodyň çişligi ýüze çykýar; kebşirleme parametrleriniň nädogry sazlamalary. | Elektrodyň üstki gutarmagyny gowulaşdyrmak we gödekligi azaltmak üçin has inçe abraziw ýa-da ýalpyldawuk ädim ulanyň; kebşirleme parametrlerini, esasanam tok we basyşy optimizirläň. |
| 3 | Freygy-ýygydan geýinmek talaby | Kebşirleýiş parametrleri gabat gelmeýär (aşa tok, ýeterlik basyş); sowatmagyň pesligi; ýeterlik däl - taýak çäreleri. | Kebşirleýiş parametrlerini barlaň (häzirki / basyş balansy) we elektrod stresini azaltmak üçin sazlamalary sazlaň; sowadyş ulgamynyň elektrod temperaturasyny 80 derejeden pes saklap, netijeli işlemegini üpjün etmek; grafit emulsiýa ulanylyşynyň ýygylygyny ýokarlandyrmak. |
| 4 | Elektrod durmuşynda duýdansyz damja | Kebşirlenen materialyň üýtgemegi (meselem, galvanizli gatlagyň galyňlygynyň ýokarlanmagy); nädogry elektrod materiallaryny saýlamak. | Elektrod materialynyň Hrom Zirkonium misdigini tassyklaň (Cr {{0} r Zr - Cu); Galvanizli polat kebşirlemek üçin elektrodyň ömri adatça 2000–500 kebşirleme bolup, bu maglumatlara esaslanyp çalyşmagyň tertibini kesgitleýän abraýly maglumatlara salgylanma. |
Netije: Standartlaşdyrma we maglumatlar - Sürüji hyzmat
Galvanizli materiallary kebşirlemek üçin, elektrodyň dogry saklanmagy CD kebşirleýjiniň durnukly işlemegini üpjün etmek üçin esasy kepillikdir. Standard {1} data dolandyrylýan gözegçilik bilen doldurylan standartlaşdyrylan tehniki hyzmat proseduralaryny ýerine ýetirmek bilen, öndürijiler kebşirlemegiň hilini yzygiderli üpjün etmek bilen, elektrodlaryň ömrüni ep-esli uzaldyp bilerler.
Durmuşa geçirmegiň esasy nokatlary:
- Standart geýinmek proseduralaryny dörediň:Her geýim amalynyň geometrik we material aýyrmak takyk standartlaryna laýyk gelýändigine göz ýetiriň.
- Bejeriş resminamalary ulgamyny dörediň:Ukyply tehniki hyzmat üçin maglumat goldawyny üpjün etmek üçin elektrodyň sarp ediş tizligini, geýim sikllerini we aýyrmagyň mukdaryny ýazga alyň.
- Operator okuwyny güýçlendirmek:Operatorlary dogry geýinmek usullary, - ýelme çäreleri we näsazlyklary düzetmek mümkinçilikleri boýunça tälim beriň.
- Hiliň barlagy çäreleri:Aragatnaşyk nagşyny barlamak üçin uglerod kagyzlaryny wagtal-wagtal ulanyň we elektrodyň temperaturasyny we sowadyş ulgamynyň işleýşini yzygiderli yzarlaň.
Bu çäreleri gündelik önümçilik dolandyryşyna goşmak bilen, CD nokady kebşirleýji iň ýokary netijelilikde işläp biler, iş wagty az we sarp edilýän çykdajylary azaldyp, ýokary - göwrümli önümçilik gurşawynda ygtybarly öndürijilik üpjün eder.


